

熱可塑性押出プロセス
現代の製造における最も基本的で広く利用されているポリマー処理技術の1つの包括的な概要。

熱可塑性押出プロセスは、現代の製造における最も基本的で広く利用されているポリマー処理技術の1つを表しています。この連続処理方法は、生のポリマー材料を、熱、圧力、および機械的作業を適用することにより、一貫したクロス-断面プロファイルを持つ製品に変換します。温度制御、運用パラメーター、および機器の構成の複雑な詳細を理解することは、産業用アプリケーションで最適な製品品質と生産効率を達成するために不可欠です。
広く採用されています
その効率と汎用性のために、世界中のポリマー処理操作の80%以上で使用されています。
正確な制御
最新のシステムは、一貫した製品品質のために±1度以内の温度変動を維持します。
物質的な汎用性
PE、PP、PVC、およびさまざまなエンジニアリングプラスチックを含むすべての主要な熱可塑性形成を処理します。
単一-ねじ押出システムの基礎
シングル-ネジの押出器は、特にペレタイズアプリケーションにおいて、多くのポリマー処理操作のバックボーンを構成します。これらの機械は、回転するネジを使用して加熱されたバレルを介して熱可塑性材料を伝達、融解、加圧する原理に基づいて動作します。
単一{-ネジシステムの熱可塑性押出プロセスには、いくつかの異なるゾーンが含まれ、それぞれがその後の処理またはペレット化に適した均一な溶融物への固体ポリマー原料の変換に特定の機能を提供します。
シングル{-ネジの押出器の背後にあるデザイン哲学は、シンプルさ、信頼性、操作の容易さを強調しています。これらの特性により、ポリエチレン(PE)、ポリプロピレン(PP)、塩化ポリビニル(PVC)、さまざまな工学プラスチックなど、広範囲の熱可塑性材料を処理するのに特に適しています。

コントロールパネルの構成と動作インターフェイス
モダンなシングル-ネジの押出機は、オペレーターに包括的な監視と調整機能を提供する洗練されたコントロールパネルを備えています。典型的なコントロールパネルの構成には、開始ボタン、緊急停止ボタン、速度調整スイッチ、温度設定インターフェイスなどの必須コンポーネントが含まれます。
Human -マシンインターフェイス(HMI)設計は、アクセシビリティと明確さを優先し、オペレーターが重要なプロセスパラメーターを迅速に識別および調整できるようにします。緊急停止機能は、運用上の異常や安全性の懸念の場合に迅速な対応能力を確保するために目立つように配置されています。
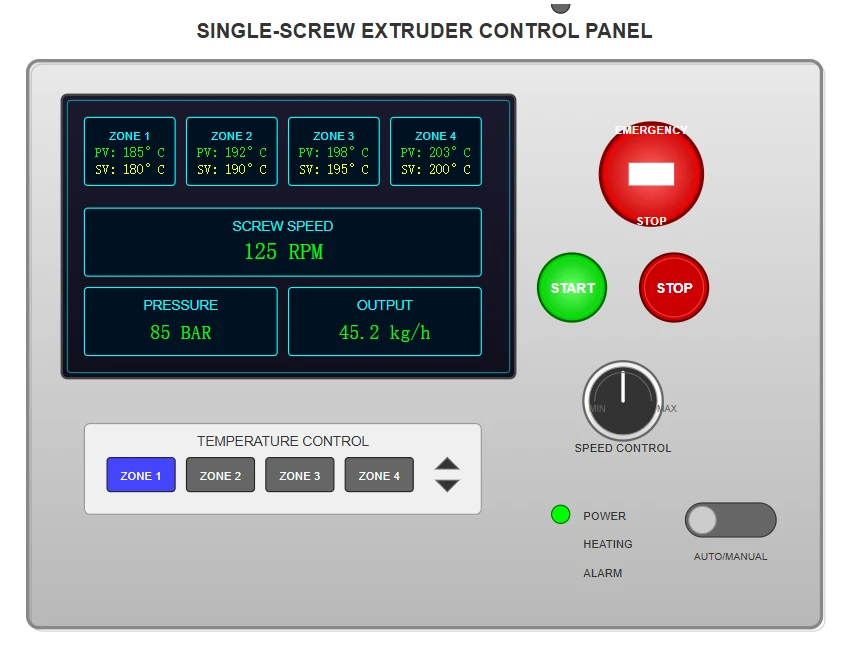
主要な制御コンポーネント
制御を開始/停止します
安全な操作と迅速な対応のために人間工学的に位置付けられています
緊急停止
必要に応じて即時シャットダウンのための大きくて目立つボタン
速度制御
最適な処理のためのネジ回転速度の正確な調整
温度インターフェイス
PV/SVの読み取りを使用した各暖房ゾーンのデジタルディスプレイとコントロール
温度制御システムと設定手順
熱可塑性押出プロセスの温度管理には、バレルの長さに沿って正確な熱プロファイルを維持できる洗練された制御システムが必要です。温度制御インターフェイスは通常、各加熱ゾーンのプロセス値(PV)とSET値(SV)の両方を示すデジタルディスプレイを備えています。
このデュアル-ディスプレイ構成により、演算子は実際の温度を監視し、ターゲット設定を同時に表示し、目的の動作条件からの逸脱の迅速な識別を促進します。
温度設定手順
コントロールパネルの[設定]ボタンを押して温度設定モードを開始します
」を使用して温度数字をナビゲートします<" key to select specific positions
「∨」(減少)および「∧」(増加)キーを使用して値を調整します
パラメーターを保存するために「セット」を再度押して新しい設定を確認します
温度制御インターフェイス
PV:185度
SV:180度
PV:205度
SV:200度
PV:215度
SV:210度
PV:225度
SV:220度
PV:215度
SV:210度
- セット
- ^
- ∨
- <
ポリエチレン加工のバレル温度プロファイリング
押出機バレルに沿った適切な温度プロファイルの確立は、ポリエチレン処理を成功させるための基本です。さまざまなグレードのポリエチレンには、最適な融解、均質化、および流れの特性を実現するために、明確な熱条件が必要です。温度勾配は通常、飼料ゾーンから計量ゾーンに向かって増加し、進行性の融解を促進し、ポリマー材料の早期分解を防ぎます。


温度選択の根底にある科学的原則
熱可塑性の押出プロセスにおける適切な処理温度の選択は、基本的なポリマー科学の原則とレオロジーの考慮事項によって支配されています。 Journal of Polymer Processingに掲載された研究によると:
「単一の{-ネジでのバレル温度プロファイルの最適化には、融解温度、融解粘度、熱安定性の制限など、ポリマーの熱的およびレオロジー特性を慎重に考慮する必要があります。
チェン、L。、およびウィリアムズ、M。(2023)。ポリオレフィンの単一-ネジの押し出しの温度プロファイルの最適化。Journal of Polymer Processing、38(4)、234-248。 https://doi.org/10.1016/j.PolymerProcessing.2023.04.015
重要な科学的考慮事項

融解のための熱エネルギーと劣化防止のバランス
温度勾配は、せん断中の粘性散逸による熱を説明する必要があります
機械的エネルギーの寄与は、より高いねじ速度とともに増加します
溶融粘度は温度とともに減少し、流れの特性に影響します
熱安定性のために、滞留時間分布を考慮する必要があります
熱ゾーン機能と処理メカニズム
単一の{-ネジの押出器の各熱ゾーンは、固体ポリマーペレットまたは粉末の変換において特定の機能を提供します。これらのゾーンの温度勾配は、材料の完全性を維持しながら、融解プロセスを最適化するために慎重に設計されています。

フィードゾーン
材料の伝達を妨げる可能性のある早期融解を防ぐために、最低温度で維持されました。ポリマーとバレルの壁の間に十分な摩擦を提供して、積極的な搬送作用を提供します。
圧縮ゾーン
ネジチャネルの深さが減少すると、粘性加熱による融解に寄与する圧力とせん断速度が増加します。温度設定は、機械的エネルギー入力を補完します。
メータリングゾーン
一定のチャネルの深さを特徴とし、溶融物を均質化し、押し出しのための一貫した圧力を発症します。安定した流れ条件と均一な出力を維持するために重要です。
ダイゾーン
溶融ポリマーが目的のクロス-セクショナルプロファイルに形成される最終型セクション。温度制御は、過熱と不十分な流動性の両方を防ぎます。
高度な温度制御戦略
最新の熱可塑性押出プロセス制御は、カスケード制御、適応チューニング、モデル-予測制御などの高度な戦略を組み込むために、単純なセット-ポイントレギュレーションを超えて拡張されます。これらの洗練されたアプローチは、温度ゾーン、バレルアセンブリの熱慣性、および粘性散逸からの動的熱生成との複雑な相互作用を説明しています。

カスケード制御
複数の制御ループを使用して、バレル温度と溶融温度の両方を管理します。プライマリループはバレル温度を維持し、セカンダリループは溶融温度フィードバックに基づいて調整されます。

適応制御
アルゴリズムは、観測されたプロセスのダイナミクスに基づいてコントローラーパラメーターを自動的に調整し、手動介入なしの材料特性、スループットレート、または周囲条件の変化を補正します。

モデル-予測制御
数学モデルを使用して、将来のプロセス動作を予測し、それに応じて制御アクションを調整し、温度の安定性、エネルギー使用量、製品の品質などの複数の目標を最適化します。
バレル設計における熱伝達に関する考慮事項
熱可塑性の押出プロセスにおける温度制御の有効性は、バレルアセンブリの熱伝達特性に大きく依存します。最新の押出機バレルには、均一な円周温度分布を維持しながら、温度制御コマンドに迅速な応答を提供するように設計された洗練された加熱および冷却システムが組み込まれています。
通常、バンドヒーターの形で、またはヒーターで{-}キャストの形で電気抵抗ヒーターが、主要な加熱能力を提供しますが、冷却は空気または液体冷却システムを介して行われます。
熱伝達メカニズム
バレルの壁とポリマーの接触点を通る伝導
固体ポリマー粒子間の間質スペースの対流
加熱要素からバレル表面までの放射
溶融ポリマー内で熱発生する粘性散逸
バレルの設計機能

暖房および冷却システム
ヒーターと冷却チャネルの戦略的配置により、バレル周囲全体の迅速な応答と均一な温度分布が保証されます。
熱質量の考慮事項
バレル設計は、応答速度要件に対する安定性のために熱質量のバランスをとり、より重いバレルは温度の安定性が高くなりますが、調整機能が遅くなります。
断熱システム
High -性能断熱材は、環境への熱損失を最小限に抑え、エネルギー効率を改善しながら、安全の外部表面温度を低下させます。
プロセス監視と品質保証
熱可塑性押出プロセスの効果的な監視は、温度測定を超えて拡張され、製品の品質に影響を与える包括的な一連のプロセス変数を含みます。統合監視システムは、即時調整のために実際の-時間データとプロセスの最適化のための履歴データを提供します。
キープロセス変数
溶融温度
溶融ポリマー温度の直接測定、樽の温度からは明らかではない粘性加熱効果が明らかになります
圧力プロファイル
戦略的な場所での監視は、進行、流れの制限、および潜在的な処理の問題に関する洞察を提供します
消費電力
機械的エネルギー入力を示し、材料特性の変動や機械的問題の発展を明らかにする変化を示します
品質保証プロトコル
センサーキャリブレーション
ドリフトを防ぐための温度と圧力センサーの定期的な検証{-誘導プロセス逸脱
統計プロセス制御
プロセスの傾向と最適化の機会を早期に検出するためのSPC技術の実装
ドキュメント
トラブルシューティングと改善を促進するための温度プロファイルと品質メトリックの包括的な記録

エネルギー効率と持続可能性の考慮事項
熱可塑性押出プロセスは、ポリマー処理作業における重要なエネルギー消費者を表しており、エネルギー効率を経済的および環境上の理由の両方で重要な考慮事項としています。温度プロファイルの最適化は、製品の品質を維持または改善しながら、エネルギー消費を大幅に削減できます。
エネルギー効率戦略
処理要件と一致する温度設定ポイントを最小化します
断熱システムを最適化して、熱損失を減らします
廃熱を捕獲および再利用するための熱回収システムの実装
モーター速度最適化のために可変周波数ドライブを使用します
持続可能な処理慣行

リサイクル材料の処理には、バージン材料と比較して異なる熱特性のため、慎重な温度制御が必要です。
重要な考慮事項
材料の変動に対応する堅牢な温度制御戦略の開発は、押し出された製品のリサイクルコンテンツの利用を増やすために不可欠です。
廃棄物の削減
正確な温度制御は、一貫した製品品質を確保し、プロセス-関連する欠陥を削減することにより、スクラップレートを最小限に抑えます。
トラブルシューティング温度{-関連処理の問題
温度塑性押出プロセスの温度-関連する問題は、寸法不安定性、表面欠陥、分解、機械的特性の変動など、さまざまな方法で現れることがあります。体系的なトラブルシューティングアプローチは、セットポイントに対する実際の温度の検証から始まり、センサーの誤動作またはキャリブレーションエラーの確認から始まります。
不安定性の処理
急増または環状出力
多くの場合、フィードゾーンまたは圧縮ゾーンの温度-関連の問題を示します。
考えられる原因:
•フィードゾーン温度が不十分です
•過度の温度が早期融解を引き起こします
•不均一な温度分布
ソリューション:
•フィードゾーンの温度を調整します
•ヒーター操作を確認します
•冷却システムの誤動作を確認します
表面欠陥
サメの皮、溶け骨折
しばしば、不適切なダイ温度設定または過度の熱勾配に起因します。
考えられる原因:
•DIE温度が低すぎる
•過度の温度勾配
•不十分な溶融均質化
ソリューション:
•ダイ温度プロファイルを調整します
•上流の温度ゾーンを最適化します
•ネジ速度の調整を検討します
物質的な劣化
変色、臭気、脆性
過度の温度または滞留時間からの熱分解を示します。
考えられる原因:
•メーターゾーンの過度の温度
•温度制御不良
•高温での過度の滞留時間
ソリューション:
•温度設定ポイントを削減します
•可能であればスループットを増やします
•温度センサーの精度を確認します
熱可塑性押出プロセスは、熱管理、機械工学、およびポリマー科学の洗練された統合を表しています。押出バレル全体の温度プロファイルの正確な制御は、一貫した製品品質、効率的な処理、および材料の完全性を達成する上で重要な要因として立っています。
ポリマー処理が進化し続けるにつれて、温度制御技術の進歩と、処理条件下での材料行動のより深い理解と組み合わさって、押出操作における効率、持続可能性、および製品性能のさらなる改善が促進されます。